精密车铣加工
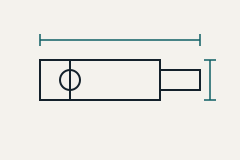
轴类、套类、盘类回转体零件是加工的主力品类。常规公差可控制在 0.02mm 以内,表面粗糙度按图纸要求执行。遇到薄壁件易变形的问题,先分析装夹受力,再决定用软爪、开口套筒或真空吸附方案,把变形量压在公差带之内。交付物包括成品零件与对应的关键尺寸检验记录,配合面百分之百测量。
数控加工 / 车铣复合 / 多轴联动
台州宇宏数控加工有限公司立足台州制造业腹地,专注精密数控车削、铣削与车铣复合加工。我们承接单件试制到中小批量订单,服务对象包括自动化设备、泵阀、汽配与通用机械行业的零件需求。从图纸评审、工艺编排、程序编制,到首件确认、批量加工与出货检验,每个环节都有明确的判断标准和交付记录,让客户拿到的零件可以直接进入装配线,不需要二次返修。
轴类、套类、盘类回转体零件是加工的主力品类。常规公差可控制在 0.02mm 以内,表面粗糙度按图纸要求执行。遇到薄壁件易变形的问题,先分析装夹受力,再决定用软爪、开口套筒或真空吸附方案,把变形量压在公差带之内。交付物包括成品零件与对应的关键尺寸检验记录,配合面百分之百测量。
对于一次装夹难以完成的复杂零件,采用多轴联动与车铣复合方案,减少二次装夹带来的基准偏移。典型场景包括带侧孔的阀体、斜面特征的非标件、需要多面加工的结构件。工艺编排阶段会先画出工序卡,明确每道工序的基准、刀具与检测点,客户确认后再开工,避免加工完成才发现特征位置与装配干涉。
单件试制与千件级批量都在承接范围内。试制阶段重点解决可加工性:结构是否好装夹、刀具能否到位、公差是否相互影响;转入批量后重点转向稳定性:刀具寿命管理、抽检频次与过程记录。批量订单按约定的交付节奏分批出货,客户可按批次核对检验数据,库存压力和资金占用都能得到控制。
阶梯轴、光轴、传动轴的车削与磨前加工,注重同轴度与台阶精度控制。
薄壁套、衬套、轴套的内外圆同轴加工,重点解决薄壁装夹变形问题。
法兰面、密封槽与螺栓孔位的铣钻复合加工,保证孔位分布精度。
无标准型谱的定制零件,从二维图纸或三维模型出发逐件编排工艺。
铝合金结构件与外观件的高速铣削,控制切削热与表面纹理一致性。
不锈钢材料的切削参数优化,兼顾刀具寿命与加工面质量稳定。
百件到千件级的批量订单,重点管理刀具寿命与抽检节奏。
新品研发阶段的单件或小批试制,验证结构与配合后再转批量。
停用设备与进口设备的易损件、停产物件测绘与再制加工。
收到图纸后逐项核对尺寸标注、公差基准与材料要求,指出可能影响加工或装配的结构问题,给出可达到的公差范围与加工建议。
根据工艺路线核算工时与材料,按数量分档报价;确认订单后纳入排产,约定每个批次的交付时间与检验方式。
编程与工装准备完成后先出首件,全尺寸测量送客户确认,通过后再进入批量加工,过程中按抽检方案控制关键尺寸。
出货前按约定标准完成检验并附记录,包装按零件精度要求选择防护方式,运输信息同步给客户,签收后跟踪使用反馈。
常规车铣加工可以稳定控制在公差 0.02mm 以内;对于精度要求更高的配合面与定位面,需要结合零件材料、结构刚性与装夹方式逐件评估,通常在图纸评审阶段给出可达到的公差范围。
单件试制即可接单,不设最小起订量。对于批量订单,随着数量增加,程序调试与工装准备成本可以摊薄,单件价格通常会更低,具体按图纸和批量核算。
简单零件通常 3–5 个工作日交付;需要编程、工装设计或热处理外协的零件,周期一般在 7–15 个工作日,具体以图纸复杂度和当前排产情况为准。
可以。二维图纸齐全、尺寸与公差标注清楚即可报价与加工;若图纸存在缺漏尺寸或基准不明确,会在开工前逐项确认,避免加工中途返工。
首件按图纸全尺寸测量确认,批量件按抽检方案控制关键尺寸,出货附检验记录;有特殊要求时可按约定的验收标准执行全检。
附上材料要求、数量与期望交付时间,我们会在评审后给出加工可行性结论与报价思路。欢迎发送邮件至 hello@de-nova.cn。